详解聚苯乙烯PS塑料的成型加工 从原料特性到工艺要点
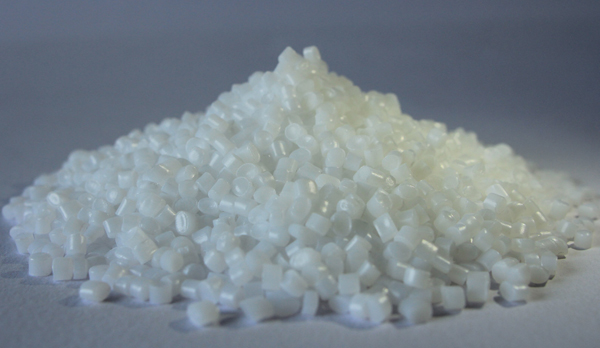
聚苯乙烯(Polystyrene,简称PS)是一种广泛应用于包装、电子、汽车、日用品等领域的热塑性塑料。它以优异的透明度、刚性、电绝缘性和易加工性著称,但其脆性较大、耐热性有限,因此在实际成型加工中需要针对其原料特性选择合适的工艺。本文将从PS塑料原料的基本性能出发,系统详解其注塑、挤出、吹塑、发泡等主要成型加工方法及关键控制要点。
一、PS塑料原料的基本特性
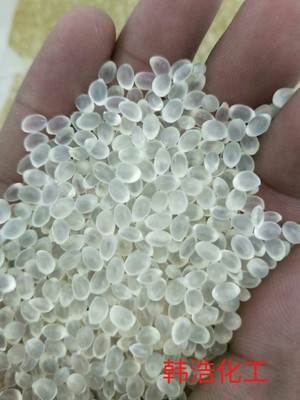
PS由苯乙烯单体经自由基聚合而成,常见类型包括通用级聚苯乙烯(GPPS)、高抗冲聚苯乙烯(HIPS)和可发性聚苯乙烯(EPS)。
- GPPS:透明、刚性高、脆性大,熔体粘度低,流动性好,热稳定性较好,但耐热仅约70-90°C。
- HIPS:通过接枝丁二烯橡胶改性,抗冲击强度显著提高,呈不透明或半透明,流动性略低于GPPS。
- EPS:含有发泡剂(如戊烷),用于发泡成型,得到低密度泡沫材料。
PS的吸湿性小,但干燥仍不可忽视,尤其是高透明制品。其熔融温度约为150-180°C,分解温度约300°C,加工温度窗口较宽,但过热易导致降解、变色和产生苯乙烯气味。
二、成型加工前的准备
- 干燥:PS本身吸湿性低,但为获得优质外观,建议在70-80°C下干燥2-3小时,尤其是GPPS透明件。
- 原料筛选:根据制品要求选择合适牌号,如高透明选GPPS,高抗冲选HIPS。回料使用比例一般不超过20%-30%,以免影响性能。
- 设备清理:PS对杂质敏感,换料时需用PE或PP清洗料筒,防止黑点、黄纹。
三、主要成型加工方法
1. 注塑成型
这是PS最常用的加工方式,适用于制造餐具、CD盒、透镜、家电外壳等。工艺要点如下:
- 料筒温度:GPPS 180-220°C,HIPS 190-230°C;喷嘴温度略低于料筒前端10-20°C。
- 模具温度:GPPS 20-50°C,HIPS 30-60°C。模温低可缩短周期、提高透明度,但过高会导致脱模困难。
- 注射压力:40-100 MPa,保压压力为注射压力的30%-60%。PS流动性好,压力不宜过高,否则易产生飞边。
- 背压:5-15 MPa,不宜过大,以防熔体过热分解。
- 注射速度:中高速,以避免熔接痕和充填不足,但需防止流涎。
- 冷却时间:根据壁厚,一般5-20秒。PS比热容小,冷却较快。
常见缺陷:银纹(干燥不足或温度过高)、黑点(料筒残料降解)、脆裂(内应力大或回料过多)。
2. 挤出成型
用于生产PS片材、薄膜、管材、型材等。
- 螺杆:渐变型螺杆,压缩比2.5-3.5,长径比20-30。
- 温度:机筒分段加热,加料段150-170°C,压缩段170-190°C,均化段190-210°C;机头温度200-220°C。
- 冷却:片材挤出后用三辊压光机冷却定型,控制辊温提高表面光洁度,一般40-80°C。
- 牵引速度:与挤出速度匹配,避免内应力。
对于HIPS,挤出温度可稍高10°C;对于EPS,挤出时需控制低温防止发泡剂提前分解。
3. 吹塑成型
主要用于PS瓶、容器。PS吹塑多用注塑-吹塑或挤出-吹塑工艺。
- 型坯温度:控制在210-230°C,避免过高导致垂伸。
- 吹塑压力:0.3-1.0 MPa,模具温度20-50°C。
- 特点:PS透明度高,适合化妆品、药品包装;但耐环境应力开裂性差,需避免尖锐拐角。
4. 发泡成型(EPS)
EPS珠粒经预发泡、熟化、模压成型得到泡沫制品。
- 预发泡:蒸汽加热至90-110°C,珠粒膨胀至20-50倍。
- 熟化:存放12-24小时,使发泡剂冷凝、空气渗入。
- 模压:蒸汽加热模具,使珠粒进一步膨胀并熔接,冷却脱模。
关键:控制蒸汽压力和时间,防止过收缩或熔接不良。
- 其他加工方法
- 热成型:PS片材可真空或压差成型为杯、盘等,加热温度120-160°C。
- 焊接与粘接:PS可用超声波焊接、溶剂粘接(如甲苯、二氯甲烷)。
四、加工常见问题与解决方案
- 气泡与银纹:加强干燥,降低料温,减少背压。
- 黑点与变色:清理料筒,降低温度,缩短停留时间。
- 翘曲变形:优化保压曲线,提高模温均匀性,减少内应力。
- 冲击强度下降:减少回料比例,避免过度降解。
- 表面光泽差:提高模温,降低注射速度,加强排气。
五、安全与环保
PS加工中会释放少量苯乙烯蒸气,车间需良好通风,操作人员佩戴防护用具。废弃PS应回收利用或按当地法规处理,不可随意焚烧。近年生物基PS和化学回收技术也在发展。
六、
聚苯乙烯PS塑料的成型加工性能优良,适用注塑、挤出、吹塑、发泡等多种工艺。掌握原料特性、合理设定温度与压力、控制冷却与后处理,是获得高质量制品的关键。随着改性技术和环保要求的提高,PS加工将持续向高效、精密、绿色方向发展。
如若转载,请注明出处:http://www.hfxf88.com/product/35.html
更新时间:2026-10-05 04:56:02