揭秘充电器外壳塑料圆形外壳的实体工厂生产全解析 从塑料原料到成品
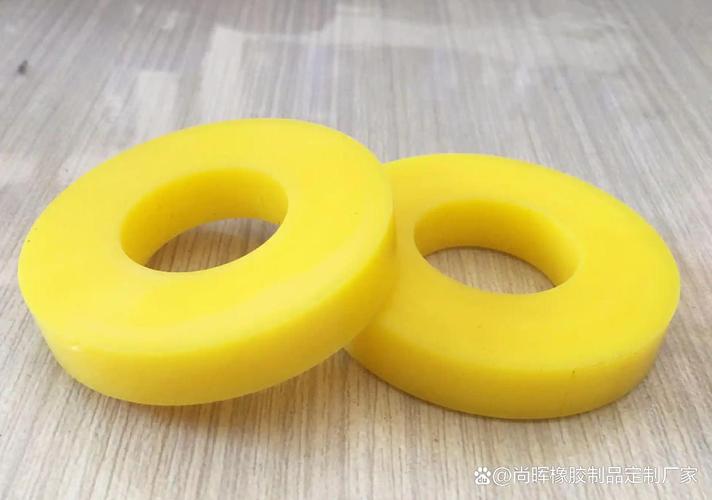
充电器作为电子设备的必备配件,其外壳不仅关乎美观,更承担着保护内部电路、绝缘阻燃、散热等多重功能。其中,圆形塑料外壳因造型圆润、手感舒适而广泛应用于各类充电器。这样的外壳在实体工厂中是如何从塑料原料一步步生产出来的?本文将深入工厂一线,为您全解析充电器圆形塑料外壳的生产流程。
一、塑料原料的选择与处理
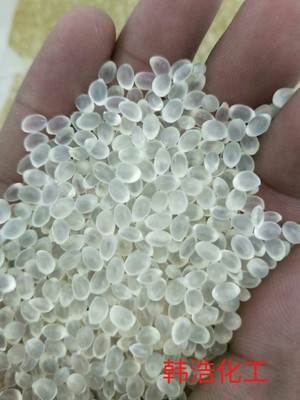
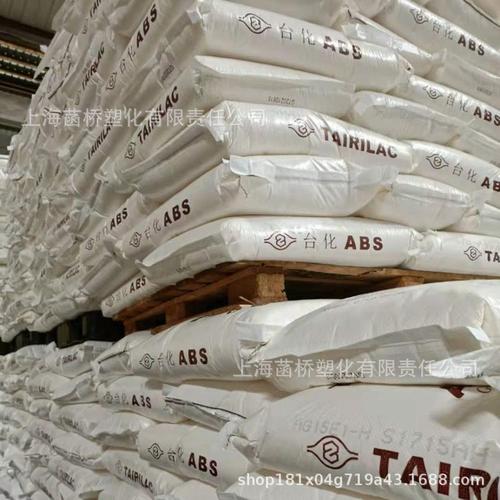
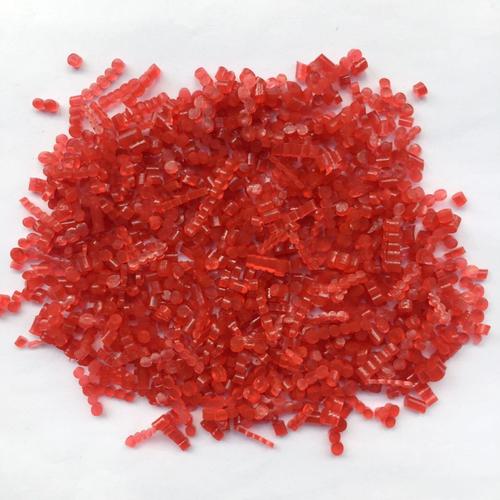
充电器外壳对塑料的性能要求较高,需具备良好的绝缘性、阻燃性、抗冲击性和耐热性。常见的原料包括ABS(丙烯腈-丁二烯-苯乙烯共聚物)、PC(聚碳酸酯)以及PC/ABS合金。其中,PC/ABS合金兼具PC的强度和ABS的流动性,是高端充电器外壳的首选。
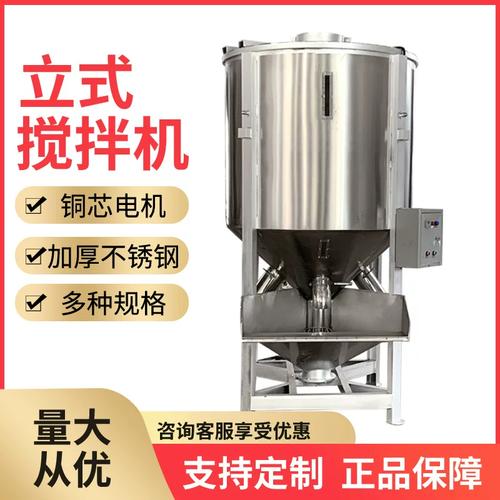
原料进厂后,需经过严格检验,确保无杂质、无受潮。若原料受潮,需在80-100℃的除湿干燥机中干燥2-4小时,以防止注塑时产生气泡或银纹。根据产品颜色要求,将色母粒与原料按比例混合,并加入阻燃剂、抗氧剂等助剂,通过搅拌机混合均匀。
二、模具设计与制造
圆形外壳的形状看似简单,但模具设计却暗藏玄机。工厂首先根据充电器的尺寸和结构,设计出对应的注塑模具。模具通常采用优质模具钢,经过CNC加工、电火花、线切割等工序,形成型腔和型芯。为保证圆形外壳的圆度和表面光洁度,模具的冷却系统需设计合理,避免因收缩不均导致变形。
三、注塑成型
注塑是生产的核心环节。混合好的塑料原料被送入注塑机的料斗,通过螺杆加热熔融,成为黏流态。在高压下,熔融塑料被注入闭合的模具型腔中,经过保压、冷却,最终定型为圆形外壳。
工艺参数至关重要:注塑温度一般控制在230-280℃(PC/ABS),模具温度保持在60-90℃,注射压力为80-120MPa。冷却时间根据壁厚调整,通常为10-20秒。若参数不当,可能导致缺料、飞边、缩痕等缺陷。
四、脱模与后处理
冷却完成后,模具打开,顶针将圆形外壳顶出,完成脱模。此时的外壳可能带有浇口残料,需通过手工或自动化设备修剪。对外壳进行检验,剔除变形、划伤、颜色不均等不良品。部分产品还需进行超声波焊接(将上下壳合并)、丝印LOGO或喷涂UV漆,以提升外观质感。
五、质量检测与包装
成品外壳需经过多项检测:尺寸精度用卡尺或二次元测量仪验证;阻燃性能通过灼热丝试验或UL94标准测试;绝缘电阻和耐压测试确保电气安全。合格品经计数、装袋、装箱,入库待发。
从一粒塑料原料到精致的充电器圆形外壳,背后是原料科学、模具技术、注塑工艺与品质管控的深度融合。实体工厂正是通过每一环节的精益求精,才造就了无数安全可靠的充电器产品。
如若转载,请注明出处:http://www.hfxf88.com/product/41.html
更新时间:2026-10-05 02:29:37